Možnosti využití aditivní výroby při opravách pozemní vojenské techniky
Nedostupnost náhradního dílu může prodloužit odstávku vojenského vozidla i v případech, kdy se jedná o poměrně jednoduchou součást. Aditivní výroba umožňuje chybějící díly zhotovit na základě digitálních dat, popřípadě některé poškozené komponenty obnovit doplněním materiálu. Její možnosti sahají od polymerních krytů a přípravků vyráběných v mobilních dílnách až po kovové náhrady a renovace vyžadující rozsáhlejší technické zázemí. O konkrétním využití rozhodují provozní nároky na součást a vybavení opravárenského pracoviště.
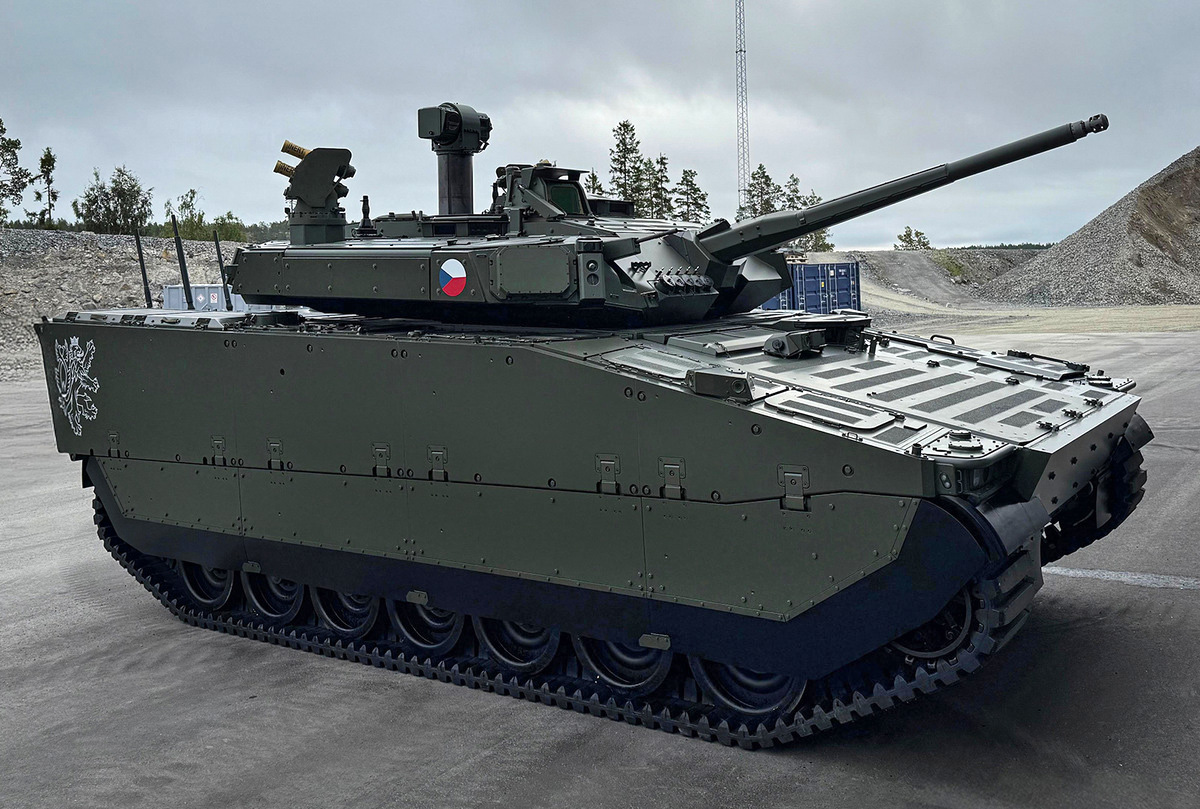
Foto: Nedostupnost náhradního dílu může prodloužit odstávku vojenského vozidla i v případech, kdy se jedná o poměrně jednoduchou součást | Michal Pivoňka / CZ DEFENCE
Aditivní výroba, veřejnosti známá především pod označením 3D tisk, zahrnuje soubor technologií, jejichž společným principem je vytváření trojrozměrných součástí postupným přidáváním materiálu na základě digitálního modelu, zpravidla po jednotlivých vrstvách. Tyto technologie umožňují výrobu polymerních i kovových dílů.
Vedle průmyslových výrobců využívají možnosti aditivní výroby také ozbrojené síly, které ji postupně začleňují do systémů logistického a opravárenského zabezpečení. Uplatnění nacházejí jak mobilní dílenská pracoviště nasaditelná v místě působení jednotek, tak stacionární zařízení s rozsáhlejším technickým zázemím pro náročnější výrobní a renovační postupy při opravách vyšších stupňů.
Aditivní výroba tak může přispět k zajištění vybraných náhradních dílů v polních podmínkách i při náročnějších opravách v opravárenském zázemí. Některé aditivní postupy současně umožňují renovaci součástí doplněním materiálu přímo v místě opotřebení nebo poškození. Významné uplatnění mohou tyto technologie nalézt zejména u starší techniky, pro niž již nejsou náhradní díly běžně dostupné, nebo v případech, kdy by jejich výroba konvenčními postupy byla časově či finančně náročná.
Výroba polymerních dílů
Polymerní tisk, zejména technologie materiálové extruze, známá také pod označením FFF (fused filament fabrication) či FDM (fused deposition modeling), je nejjednodušší a procesně nejdostupnější technologií aditivní výroby, což z ní dělá ideální technologii pro využití v polních podmínkách. Mezi její hlavní výhody patří možnost výroby z široké škály materiálů od elastických materiálů využitelných v oblasti pozemní vojenské techniky pro výrobu manžet, silentbloků a těsnění po tuhé materiály s různou chemickou kompatibilitou využitelné pro výrobu nádržek, hadicových spojek a vedení.
Při využití této technologie v polních podmínkách jako součásti mobilních opravárenských pracovišť je jednoznačnou výhodou z hlediska logistiky a samotné výroby snadná manipulace s výrobním materiálem, který je dodáván ve formě struny navinuté na cívkách. Značná část používaných materiálů dobře snáší změny teplot i poměrně dlouhodobé skladování. Dokončení součásti může vyžadovat jen několik jednoduchých operací. Mezi nevýhody technologie patří nižší mechanická odolnost než u výrobků, které jsou vyrobeny ze stejného materiálu konvenčními technologiemi (vstřikování do forem, lisování), především v závislosti na orientaci tisku vzhledem ke směru namáhání součásti. Vrstevnatá struktura výrobku rovněž zásadně ovlivňuje tlakovou zatížitelnost a bývá v mnohých případech příčinou postupného vzniku netěsností u nádob, které jsou vystaveny většímu počtu zatěžujících vlivů zároveň (např. tlaku, vyšší teplotě a chemickému působení provozních kapalin). Tato omezení je nezbytné při výběru a následné tvorbě návrhu součásti zohlednit.
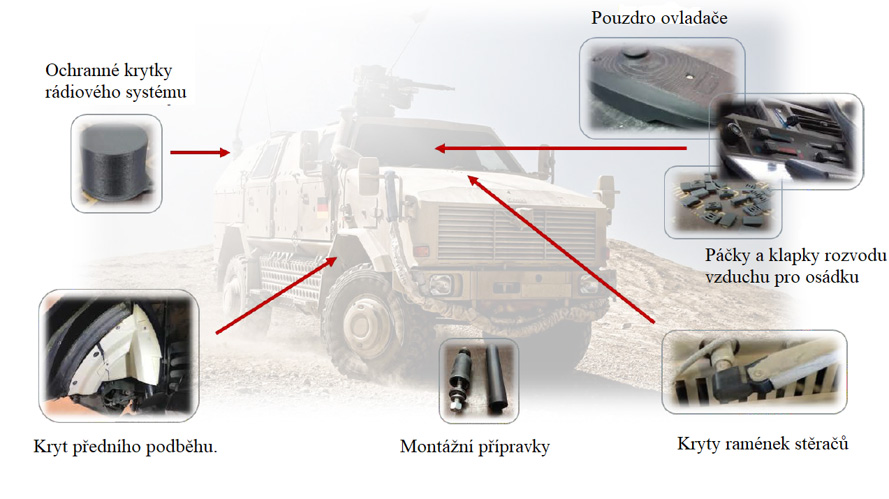
Materiálová extruze se nejvíce hodí pro výrobu méně kritických součástí pozemní vojenské techniky, popřípadě pro výrobu krátkodobých náhrad v rámci dočasných oprav. Příklady náhradních dílů pro vozidlo Dingo 2 vyrobených právě technologií materiálové extruze německou armádou je možné vidět na obrázku č. 1. Jedná se o nekritické díly, jejichž selhání nemá zásadní vliv na provozuschopnost vozidla a je možné poruchu odstranit až po dokončení úkolu.
Foto: Možné využití 3D tisku technologií MEX u vozidla ATF Dingo 2 | WIWeB / Bundeswehr
Pro výrobu součástí s vyššími nároky na mechanickou či tepelnou odolnost lze využít vysoce výkonné polymery, například PEEK, PEKK a PEI, pomocí kterých lze do jisté míry nahrazovat i komponenty z kovových materiálů. Zpracování těchto polymerů vyžaduje vyšší teploty při tisku, kterých běžně dostupné 3D tiskárny zatím nedosahují. Materiál má rovněž vyšší nároky z hlediska přípravy, skladování a podávání v průběhu tisku.
Další možnosti nabízí tisk polymerů práškovými metodami (PBF). Technologie jsou z hlediska manipulace a následného čištění dílů pro mobilní pracoviště méně vhodné. Mají však značnou výhodu ve zmírnění nestejné mechanické odolnosti při zatížení v různých směrech vzhledem k orientaci dílu při výrobě. Technologie navíc nevyžaduje tvorbu tiskových podpor, protože je součást v průběhu výroby podpírána nespečeným práškem, tudíž lze vytvářet velmi komplikované geometrie s vnitřními dutinami. Technologie je proto vhodná pro prototypovou či malosériovou výrobu v trvalých opravárenských zařízeních, zejména pro případy výroby nedostupných součástí starší techniky či součástí s dlouhými dodacími lhůtami.
V oblasti výroby z polymerů tedy existují vhodná zařízení jak pro výrobu jednoduchých nekritických dílů či dočasných náhrad přímo v místě nasazení jednotek, tak pro výrobu dílů v průmyslové kvalitě ve stacionárních opravárenských zařízeních, kam je možné umístit celý výrobní řetězec včetně náročnější přípravy, skladování a manipulace s materiálem, samotnou výrobu i následný postprocessing.
Výroba kovových dílů
Aditivní výroba rovněž zahrnuje technologie pro výrobu kovových dílů. Obdobně jako u polymerních materiálů lze využít vytlačování materiálu, který je navinut v cívkách. Výrobní materiál je tvořen kovovým práškem a polymerním pojivem, tedy výrobní technologie je velmi podobná jako u polymerních materiálů. Po vytištění následuje odstranění pojiva a slinování v peci s řízenou atmosférou. Při slinování se kovové částice spojují a součást se smršťuje, s čímž je nutné počítat již při návrhu. Technologie je vhodná pro výrobu drobných komponent jednoduchých geometrií, jejichž návrh umožňuje zohlednit smrštění v průběhu sintrace.
Obdobně jako u polymerů lze i kovové díly vyrábět z práškových materiálů. Začlenění těchto technologií do mobilních pracovišť je náročné především kvůli manipulaci s práškem, zajištění výrobní atmosféry a dokončovacím operacím. Technologie je však velmi přesná a mechanické vlastnosti dosahované s ohledem k orientaci tisku jsou téměř srovnatelné. Výtisky však v závislosti na nastavení tisku a kvalitě výrobního materiálu mohou trpět porozitou a vyšší drsností povrchu, tudíž není možné počítat se stejnou únavovou pevností a tažností jako u dílů vyráběných konvenčními technologiemi.
Výrobní technologie jsou vhodné pro výrobu geometricky složitých součástí s vnitřní strukturou nebo dutinami. Technologie rovněž umožňuje se v případě návrhu nahrazované součásti částečně oprostit od původní geometrie dílu dané potřebou konvenčního obrábění. Tomuto přístupu se říká ‚design pro aditivní výrobu‘ (DfAM).
Dosud zmiňované technologie byly výhradně určeny pro výrobu náhradních dílů. Další technologie spadající do kategorie nanášení materiálu s využitím soustředěného zdroje energie (DED), kdy je v jednom procesním kroku dodáván materiál i energie pro jeho tavení, oproti uvedeným umožňují rovněž provádění oprav poškozených nebo opotřebených součástí. Po přesném změření nebo naskenování poškozené části je možné přidávat materiál pouze do místa poškození a obnovit tak původní geometrii součásti. V oblasti pozemní vojenské techniky se jeví potenciální využití zejména v oblasti renovací ozubených kol převodovek, ozubených věnců hnacích kol a článků pásů pásové techniky. V případě uvedeného ozubeného kola došlo k navaření materiálu pouze v oblasti poškozených zubů a jejich následnému obrobení v rámci postprocessingu.
Technologie mimo opravy umožňují i výrobu komponent nových postupným navařováním materiálu na výrobní plochu, přičemž zdrojem energie může být od laserového či elektronového paprsku nebo elektrický oblouk. V případě technologie využívající elektrický oblouk (WAAM) je nutné počítat s hrubším povrchem výrobku, je však nejproduktivnější v oblasti výroby rozměrných dílů (např. nosných částí vozidel), kdy je svařovací hořák možné umístit na robotické rameno či portálový systém. Dokončovací obrábění a případné tepelné zpracování je v případě těchto technologií nezbytností.
Jak již bylo uvedeno, značné množství ozbrojených sil tyto technologie do oblasti oprav pozemní vojenské techniky, potažmo logistického zabezpečení zavádí jako ucelený systém, kombinující technologie vhodné pro mobilní i stacionární využití.
Nejinak je tomu i v Armádě České republiky, která se zavedením těchto technologií začala. Na jejich zavádění se podílí rovněž Univerzita obrany v Brně, a to v oblastech výběru vhodných technologií pro konkrétní aplikace, volby a zkoušení vhodných materiálů, přípravy a realizace školení personálu i v oblasti návrhu procesů. Armáda České republiky v lednu 2026 rovněž informovala o zkušebním provozu pracoviště 3D tisku v Centru zabezpečení oprav Lázně Bohdaneč.
Kromě volby vhodných technologií pro jednotlivé úrovně logistického zabezpečení je rovněž nezbytné připravit vyškolený personál schopný vytvářet 3D modely součásti v prostředí CAD, připravovat a řídit výrobu, obsluhovat zařízení a kontrolovat výsledné díly. Není však zcela vhodné, aby na každé úrovni logistického zabezpečení vznikaly návrhy dílů. Tento přístup by znesnadňoval jejich následné schvalování k použití. Logickým krokem je tedy vytvořit sdílené úložiště výrobních dat, které by obsahovalo vedle geometrie dílu také předepsaný materiál, výrobní postup a požadavky na kontrolu a použití. Dále je nezbytné nastavit certifikační procesy a procesy kontroly kvality tak, aby bylo využití těchto technologií v oblasti oprav vojenské techniky co nejefektivnější a především bezpečné.
Závěr
Aditivní výroba představuje perspektivní technologii, která může významně rozšířit možnosti oprav a údržby pozemní vojenské techniky. Její hlavní přínos spočívá především ve schopnosti vyrábět vybrané náhradní díly přímo v místě potřeby, zkracovat dobu oprav a snižovat závislost na tradičních dodavatelských řetězcích. Tento přístup nabývá na významu zejména při nasazení vojenských jednotek v polních podmínkách, kdy může být dostupnost náhradních dílů výrazně omezena.
Pro Armádu České republiky představuje 3D tisk příležitost ke zvýšení flexibility opravárenského a logistického zabezpečení. Využití mobilních pracovišť umožňuje realizovat zejména jednodušší opravy a výrobu dočasných náhradních dílů, zatímco technologicky náročnější výroba a renovace součástí může být zabezpečována ve stacionárních opravárenských zařízeních. Důležitou podmínkou širšího zavedení těchto technologií je vytvoření systému ověřování kvality vyráběných dílů, sdílení výrobních dat a odborné přípravy personálu.
Aditivní výroba nemůže zcela nahradit konvenční výrobní a opravárenské postupy, může je však vhodně doplňovat. Její systematické zavádění do podmínek Armády České republiky může v budoucnu přispět ke zkrácení doby neprovozuschopnosti techniky, zvýšení její provozní dostupnosti a posílení schopnosti vojenských jednotek plnit úkoly i při omezeném logistickém zabezpečení.
Abychom poskytli co nejlepší služby, používáme k ukládání a/nebo přístupu k informacím o zařízení, technologie jako jsou soubory cookies.
Funkční
Vždy aktivní
Technické uložení nebo přístup je nezbytně nutný pro legitimní účel umožnění použití konkrétní služby, kterou si odběratel nebo uživatel výslovně vyžádal, nebo pouze za účelem provedení přenosu sdělení prostřednictvím sítě elektronických komunikací.
Předvolby
Technické uložení nebo přístup je nezbytný pro legitimní účel ukládání preferencí, které nejsou požadovány odběratelem nebo uživatelem.
Statistiky
Technické uložení nebo přístup, který se používá výhradně pro statistické účely.Technické uložení nebo přístup, který se používá výhradně pro anonymní statistické účely. Bez předvolání, dobrovolného plnění ze strany vašeho Poskytovatele internetových služeb nebo dalších záznamů od třetí strany nelze informace, uložené nebo získané pouze pro tento účel, obvykle použít k vaší identifikaci.
Marketing
Technické uložení nebo přístup je nutný k vytvoření uživatelských profilů za účelem zasílání reklamy nebo sledování uživatele na webových stránkách nebo několika webových stránkách pro podobné marketingové účely.